热门关键词:
袋式除尘器、高压静电除尘设备、湿式除尘设备、通风管道、冷风机,工业大吊扇
|
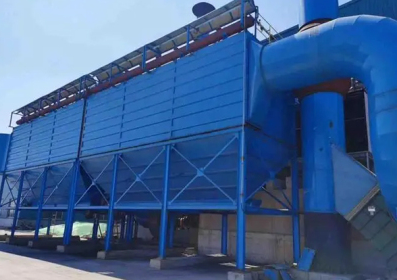
脉冲袋式除尘器实战应用:矿山 / 水泥 / 化工行业除尘方案设计脉冲袋式除尘器以99.5%以上的除尘效率、灵活的工况适配性,成为工业粉尘治理的“主力军”。但矿山、水泥、化工行业的粉尘特性差异悬殊——矿山粉尘粗颗粒占比高、浓度大;水泥粉尘易吸潮结露;化工粉尘多含酸碱腐蚀性介质,这要求方案设计必须“因业制宜”。某矿山采用定制方案后,粉尘排放浓度从220mg/m³降至12mg/m³;某化工企业通过专项设计,设备寿命延长3倍。本文拆解三大行业的核心设计要点与实战案例。 矿山行业:聚焦“抗磨损+粗颗粒预处理”。矿山破碎、筛分环节粉尘浓度可达1500-3000mg/m³,且5mm以上粗颗粒占比超30%,直接冲刷易导致滤袋破损。方案核心是“前置分离+耐磨强化”:入口处加装旋风预分离器,通过离心力拦截60%以上粗颗粒,降低滤袋负荷;壳体采用16mm厚Q235钢板焊接,内壁衬3mm厚氧化铝耐磨陶瓷,避免颗粒撞击磨损。滤料选用氟美斯针刺毡,其耐磨强度是普通涤纶的3倍,耐温200℃适配破碎高温工况;清灰系统采用0.6-0.7MPa高压脉冲喷吹,30秒喷吹周期,确保快速剥离附着粉尘。某铁矿应用后,滤袋寿命从6个月延至18个月,年运维成本下降42%,排放浓度稳定达标。 水泥行业:破解“高温结露+粘壁积灰”难题。水泥熟料冷却环节粉尘温度达250℃,生料磨环节湿度超60%,易出现滤袋烧毁或结露堵塞。方案采用“控温保温+防粘设计”:壳体加装100mm厚岩棉保温层,入口管道设温度传感器,超200℃时联动冷风阀降温,低于100℃时开启电加热防结露;滤料选用P84针刺毡,耐温260℃且表面光滑不易粘灰,配合PTFE覆膜处理,进一步提升防粘性能。针对水泥磨高湿场景,增设气箱式预加热装置,将烟气温度提升至110℃再进入除尘器。某水泥厂应用该方案后,彻底解决滤袋结露堵塞问题,除尘效率稳定在99.8%,排放浓度≤10mg/m³。
化工行业:强化“防腐防爆+精准控温”。化工反应、干燥环节粉尘含盐酸、氨气等腐蚀性介质,部分还具有易燃易爆特性(如树脂粉尘)。方案设计核心是“全流程防腐+防爆升级”:壳体采用316L不锈钢材质,焊缝做钝化处理,喷吹管、脉冲阀等部件选用聚四氟乙烯防腐材质;滤料选用PTFE针刺毡,耐酸碱腐蚀寿命达3年以上。防爆方面,配备隔爆型脉冲阀、防静电滤料,壳体加装防爆阀与压力释放装置,避免粉尘爆炸风险。某化肥厂处理含氨粉尘时,采用该方案后设备连续运行2年无腐蚀破损,排放浓度控制在8mg/m³以下,通过环保专项验收。 共性设计要点不可忽视:三大行业方案均需匹配合理风量(按工艺产能1.2倍设计),采用模块化结构便于检修;配备智能控制系统,实时监测压差、温度、浓度等参数,实现清灰参数自动调节。后期运维需按行业特性定制:矿山每季度检查耐磨部件,水泥行业每月清理保温层,化工行业每半年检测防腐层完整性。 脉冲袋式除尘器的行业应用,核心是“粉尘特性适配”。通过针对性的预处理、滤料选型、结构强化设计,才能兼顾除尘效率、设备寿命与运维成本。建议联合设备厂家开展工况勘查,结合产能、介质特性定制方案,让设备真正适配行业需求。 |